Pourquoi les STEP de tannerie se déstabilisent après les changements de production
Une STEP de tannerie reçoit rarement les mêmes eaux usées deux jours de suite. Lorsque la production passe d’un type de peau à un autre, de teintes claires à des teintures foncées, d’un flux wet-blue à un programme fortement chargé en retannage et nourriture, ou d’une finition de routine à un plan d’expédition accéléré, les caractéristiques des eaux usées changent rapidement.
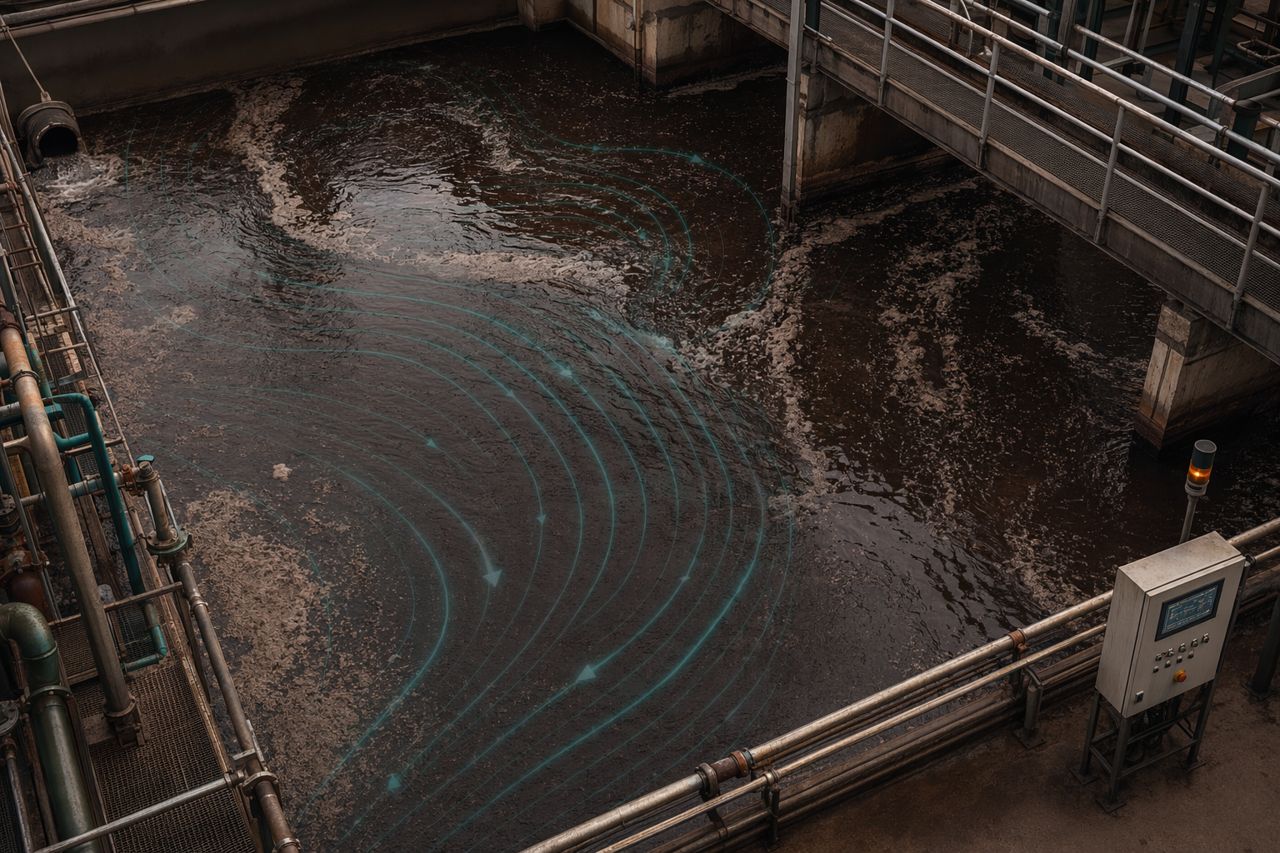
L’installation peut pourtant sembler mécaniquement stable. Les pompes fonctionnent. Les surpresseurs fonctionnent. Les clarificateurs tournent. Mais l’influent qui arrive en bassin d’égalisation est différent : davantage de protéines solubles, davantage de graisses émulsifiées, davantage de fines de cuir en suspension, davantage d’entraînement de sulfures, davantage de tensioactifs, davantage de couleur, ou un historique de pH différent issu des opérations de rivière et de post-tannage.
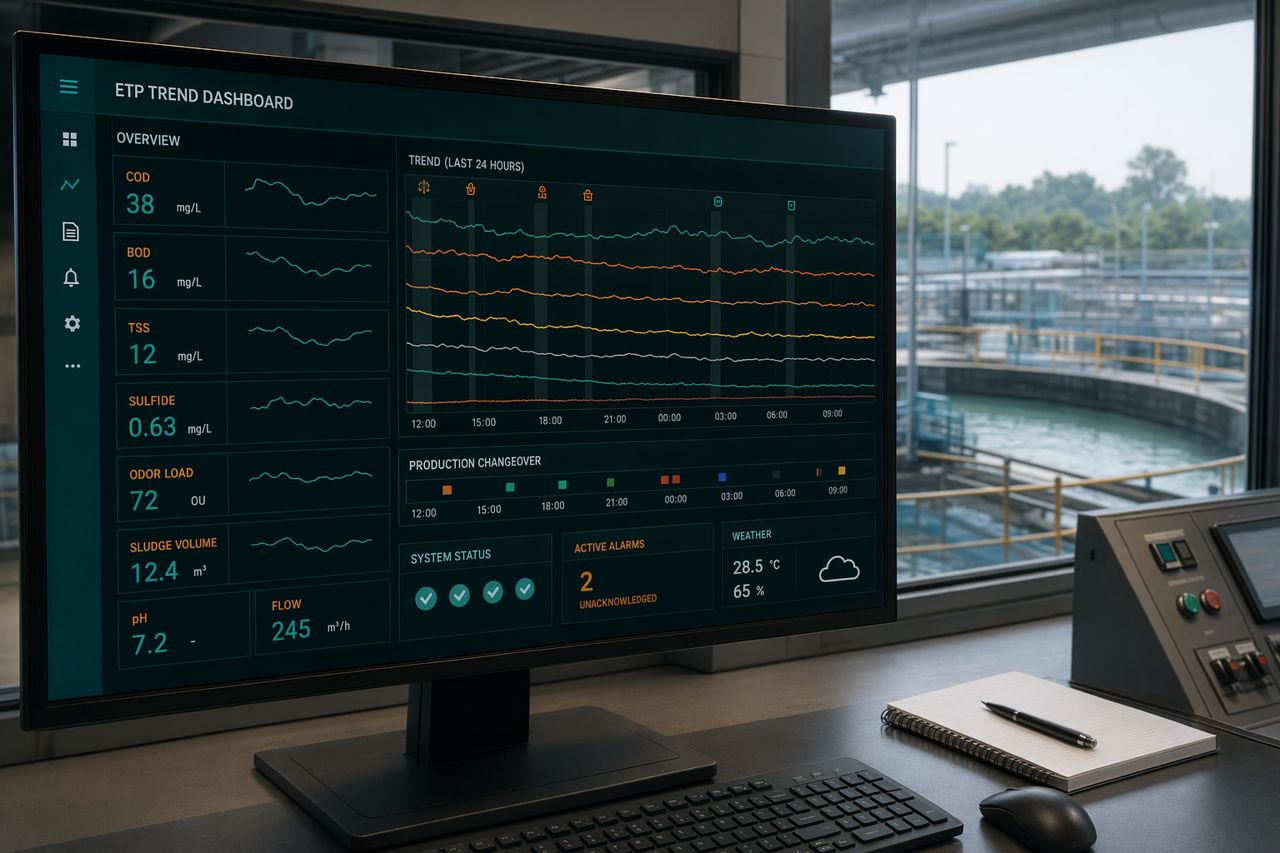
C’est pourquoi les changements de production se manifestent souvent par des problèmes différés dans la STEP : pics d’odeur, mauvaise décantation, volume de boues plus élevé, écumes flottantes, réponse biologique instable et inquiétudes concernant la conformité au point de rejet final.
Enzymesworks fournit des solutions enzymatiques pour le traitement des eaux usées de tannerie, dans des contextes où la variabilité des opérations de rivière, les charges en graisses et en protéines, les résidus de chaulage et les contraintes d’exploitation de la STEP font partie de la réalité quotidienne.
Le problème des changements de production ne se limite pas à « plus de charge »
De nombreux dysfonctionnements de STEP sont décrits comme des événements de surcharge. C’est parfois vrai. Mais après un changement de production, le problème est souvent plus spécifique que le volume ou la charge organique totale.
La matrice des eaux usées change.
Une variation de matière première, de recette chimique, de nuance de teinture, de formulation de retannage ou de planning de finition peut modifier le comportement des graisses, protéines, matières en suspension, sulfures, tensioactifs et sels dans le système de traitement. Le résultat est une installation qui reçoit un autre type de pollution, et pas seulement une quantité plus importante.
Pour un responsable environnement, c’est un point important, car les réponses opérationnelles standard peuvent ne pas correspondre à la cause. Augmenter l’aération ne résout pas nécessairement une persistance de graisses. Ajouter davantage de polymère ne corrige pas forcément une dégradation protéique en amont. Allonger la décantation ne suffit pas toujours à traiter les graisses flottantes ou les solides dispersés. Accroître la purge des boues ne rétablit pas nécessairement la stabilité biologique si l’influent continue de varier.
Où commence la variabilité
Type de peaux
Les différentes matières entrantes apportent des niveaux variables de graisses naturelles, de résidus de collagène, de charge en poils, d’entraînement d’écharnage et de saletés. Un changement de type de peau peut modifier à la fois la charge organique et la manière dont cette charge se sépare en traitement primaire.
Une teneur plus élevée en graisses peut former des couches flottantes, des écumes collantes et dégrader le transfert d’oxygène. Une charge protéique plus importante peut accroître le risque d’odeurs putrides et produire une réponse plus marquée dans l’égalisation et le traitement biologique.
Changements de recettes en rivière
Les flux de trempe, chaulage, épilage, déchaulage, confitage et écharnage comptent parmi les contributions les plus perturbatrices dans les effluents de tannerie. Les résidus de chaulage, les sulfures, les poils en suspension ou produits de dégradation des poils, ainsi que les flux alcalins riches en protéines peuvent arriver de manière irrégulière lorsque la production est compressée ou que les temps de recette changent.
Même lorsque la STEP dispose d’une égalisation, certaines caractéristiques de choc peuvent subsister. L’égalisation mélange le flux ; elle ne supprime pas la chimie.
Variations de retannage, teinture et nourriture
Les opérations de post-tannage peuvent apporter des composés organiques solubles, des colorants, des syntans, des tensioactifs, des huiles émulsifiées et des matières fines en suspension. Le passage de teintes plus claires à des teintes plus foncées, ou d’articles standards à des matériaux pour articles en cuir fortement nourris, peut augmenter la couleur, la pression sur la DCO et la stabilité des émulsions.
La STEP peut alors observer une séparation plus lente, davantage de matières flottantes et des étapes biologiques dont la réponse devient irrégulière.
Pression du planning de finition
Lorsque les calendriers de finition et d’expédition pilotent les changements de production, les eaux usées peuvent arriver sur des fenêtres concentrées. Les opérations de nettoyage, lavages, changements de foulons et vidanges de lots peuvent créer de courtes impulsions d’influent dont les caractéristiques diffèrent de la moyenne quotidienne.
C’est dans ces situations qu’une installation qui respecte habituellement les attentes de rejet peut soudain devenir difficile à maîtriser.
Ce que les opérateurs observent généralement en premier
Après un changement de production, les premiers signes sont souvent physiques et sensoriels avant d’apparaître dans les données formelles de rejet.
Les indicateurs fréquents incluent :
- odeur plus forte au niveau de l’égalisation ou du traitement primaire ;
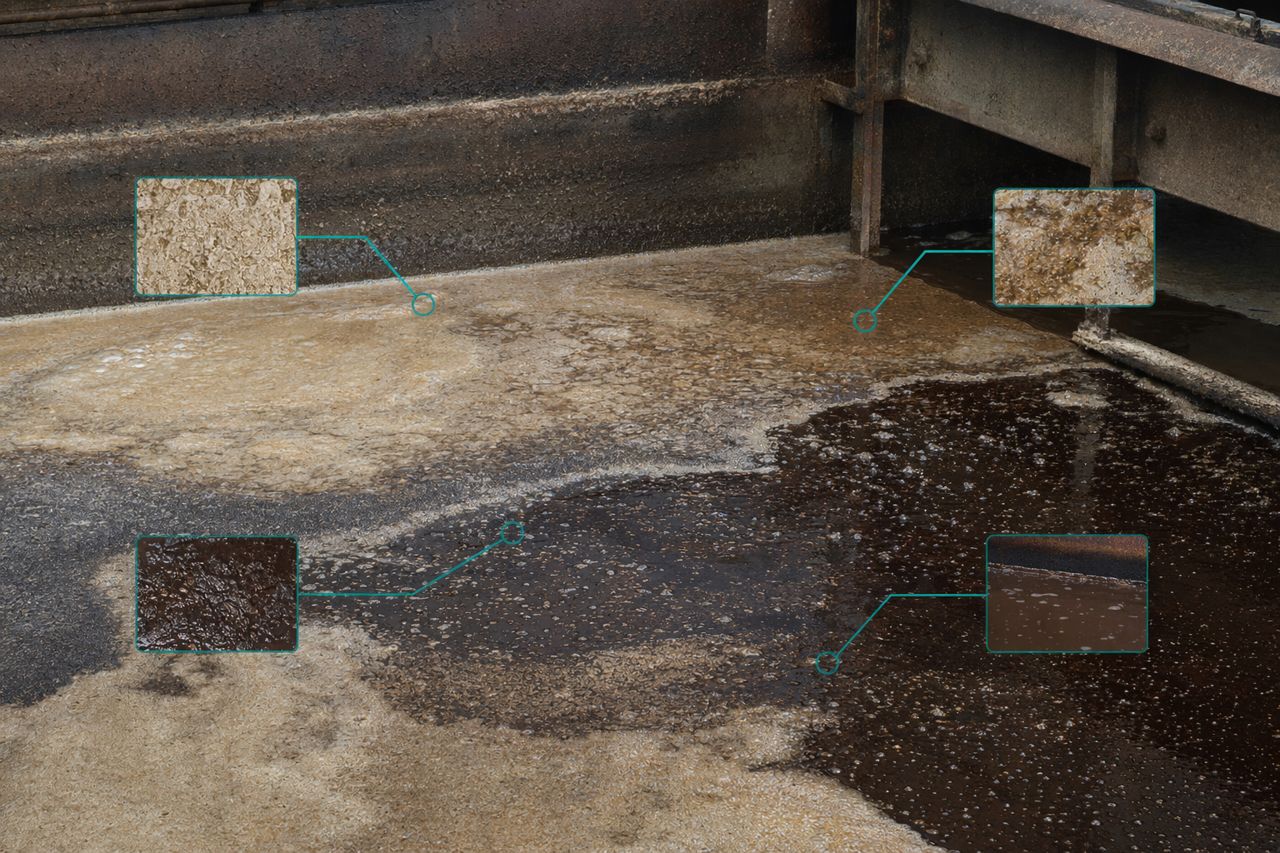
- écumes ou voiles graisseux plus importants ;
- boues collantes qui résistent à la déshydratation ;
- solides flottants dans les clarificateurs ;
- formation de flocs irrégulière ;
- entraînement de couleur sombre ou variable ;
- changements de mousse biologique ;
- récupération plus lente après les pics de débit ;
- ajustements de polymère plus fréquents ;
- risque accru au rejet final.
Ces symptômes ne sont pas aléatoires. Ils indiquent généralement une matrice d’eaux usées contenant des graisses, des protéines, des sulfures, des matières en suspension et des effets de tensioactifs dans un équilibre différent de celui pour lequel la STEP était réglée.
Pourquoi l’égalisation ne peut pas tout résoudre
L’égalisation est essentielle dans une STEP de tannerie. Elle protège les traitements en aval contre les pics extrêmes et contribue à stabiliser le pH, le débit hydraulique et la distribution des polluants.
Mais l’égalisation n’est pas une conversion.
Si le bassin reçoit une impulsion fortement chargée en protéines et en graisses, l’égalisation peut la diluer et la mélanger, mais la matière doit toujours être dégradée, séparée ou traitée biologiquement. Si des flux alcalins riches en sulfures entrent de manière irrégulière, les risques d’odeurs et de toxicité peuvent persister. Si les graisses émulsifiées sont stabilisées par des tensioactifs, elles peuvent progresser plus loin en aval que prévu.
Une STEP bien exploitée utilise l’égalisation comme un tampon, et non comme l’unique réponse.
Pourquoi les enzymes sont envisagées dans le traitement des eaux usées de tannerie
Le traitement enzymatique est utilisé pour améliorer le conditionnement de certains composants organiques spécifiques avant ou au sein de la filière de traitement. Dans les eaux usées de tannerie, l’intérêt pratique porte généralement sur les protéines, les graisses, les matières organiques en suspension et le comportement des boues.
Pour un responsable environnement, la valeur n’est pas théorique. La question est de savoir si le traitement peut aider l’installation à gérer un influent variable de manière plus prévisible, sans imposer des ajustements d’urgence constants.
Une solution enzymatique bien sélectionnée peut contribuer à :
- améliorer la dégradation des matières protéiques ;
- mieux gérer les dépôts de graisses et d’huiles ;
- réduire la pression odorante liée à la charge organique putrescible ;
- rendre la texture des boues plus maîtrisable ;
- lisser la charge biologique après l’égalisation ;
- limiter les problèmes visibles d’écumes et de solides flottants ;
- renforcer la régularité du conditionnement en amont lors des changements de recettes.
Les meilleurs résultats proviennent d’une adéquation entre l’approche enzymatique et le flux réel de la tannerie : contribution des opérations de rivière, charge en nourriture, conception de l’égalisation, temps de rétention, exposition au pH, conditions de température, schéma d’aération et filière de gestion des boues.
Pourquoi un discours générique sur le traitement des eaux usées ne suffit pas
Les effluents de tannerie ne sont pas comparables aux eaux usées de l’agroalimentaire, aux eaux municipales, aux effluents textiles ou aux eaux de drainage industriel général. La production d’articles en cuir apporte son propre mélange opérationnel : protéines dérivées du collagène, chimie des sulfures, entraînement de chaux, résidus d’écharnage, flux de teinture et de retannage, nourritures émulsifiées, résidus de finition et forte variabilité entre les lots.
C’est pourquoi un fournisseur d’enzymes pour le traitement des eaux usées de tannerie doit comprendre l’origine de la charge, et pas seulement le schéma de la station de traitement.
Une recommandation de produit générique peut passer à côté de la raison pour laquelle une STEP rencontre des difficultés après des changements de production. Le problème peut venir de la séquence en amont. Il peut s’agir d’un article fortement nourri. Il peut être lié au moment de rejet des opérations de rivière. Il peut résulter d’un stress de recirculation des boues. Il peut aussi combiner tous ces facteurs.
Enzymesworks analyse conjointement le profil de production et la contrainte de la STEP.
Où Enzymesworks s’intègre dans la filière de traitement
Les solutions enzymatiques Enzymesworks sont généralement évaluées là où elles peuvent conditionner la charge organique avant qu’elle ne crée une instabilité en aval. Selon le site, cela peut impliquer une utilisation autour de l’égalisation, du conditionnement primaire, du soutien à la gestion des boues, ou d’un flux latéral défini où la charge en graisses et en protéines est concentrée.
L’objectif pratique est une amélioration maîtrisée, et non la promesse que les enzymes remplacent les opérations essentielles de la STEP. Le dégrillage, l’égalisation, le contrôle du pH, l’aération, la clarification, la purge des boues et la déshydratation restent déterminants.
Les enzymes sont particulièrement utiles lorsqu’elles sont intégrées à la façon dont l’installation fonctionne réellement.
Questions à poser après un dysfonctionnement lié à un changement de production
Lorsqu’une STEP de tannerie devient instable après des changements de production, commencez par les éléments opérationnels :
- Quel planning de production a changé : type de peau, recette de rivière, retannage, nuance de teinture, nourriture, finition ou nettoyage ?
- Le dysfonctionnement a-t-il commencé à l’égalisation, au traitement primaire, au traitement biologique, à la clarification ou à la gestion des boues ?
- Le premier symptôme était-il une odeur, une écume, une mousse, une mauvaise décantation, un entraînement de couleur ou une difficulté de déshydratation ?
- Le contrôle du pH est-il resté stable pendant le changement de production ?
- Des flux riches en graisses ou en protéines sont-ils arrivés sur une fenêtre comprimée ?
- Les réglages de polymère ont-ils été modifiés, et la réponse s’est-elle maintenue ?
- Les boues sont-elles devenues plus légères, plus collantes, plus odorantes ou plus difficiles à déshydrater ?
- L’installation a-t-elle récupéré naturellement, ou l’instabilité a-t-elle persisté jusqu’au cycle de production suivant ?
Ces réponses aident à distinguer une perturbation hydraulique courte d’un véritable changement des caractéristiques des eaux usées.
Que partager lors d’une demande d’accompagnement enzymatique
Pour évaluer une approche enzymatique pour le traitement des eaux usées de tannerie, Enzymesworks a généralement besoin d’une vision pratique de l’installation et du profil de production.
Les informations utiles incluent :
- types d’articles en cuir et changements récents de production ;
- pratiques de ségrégation des eaux usées de rivière et de post-tannage ;
- configuration du bassin d’égalisation et mode de mélange ;
- principaux symptômes observés après les changements de production ;
- préoccupations habituelles concernant la DCO, la DBO, les MES, les sulfures, les huiles et graisses, les odeurs et les boues ;
- points de contrôle du pH et plage d’exploitation ;
- configuration du traitement biologique ;
- méthode d’épaississement et de déshydratation des boues ;
- points de traitement chimique déjà utilisés ;
- points de pression réglementaire et attentes de rejet.
Ces informations n’ont pas besoin d’être parfaites avant un premier échange. Une description claire de l’exploitation suffit souvent à déterminer si un conditionnement enzymatique mérite d’être évalué.
La valeur commerciale : moins d’imprévus, un traitement plus stable
Pour les fabricants d’articles en cuir, l’instabilité de la STEP n’est pas seulement un problème technique. Elle affecte la confiance en production, le reporting environnemental, la propreté du site, l’élimination des boues, la charge de travail des opérateurs et la préparation aux audits clients.
Un flux d’eaux usées mieux conditionné peut réduire le nombre de jours où l’installation est contrainte de fonctionner en mode réactif. La valeur réside dans un contrôle des rejets plus stable, une meilleure gestion des odeurs, une amélioration de la manipulation des boues et moins de perturbations après les changements de production.
C’est le niveau d’exigence vers lequel Enzymesworks travaille : un soutien enzymatique pratique pour le traitement des eaux usées de tannerie, adapté à la manière dont l’installation reçoit et traite réellement les effluents de cuir.
Demander un devis
Si votre STEP de tannerie rencontre des difficultés après des changements de peaux, de recettes, de teinture, de nourriture ou de finition, Enzymesworks peut vous aider à évaluer si une solution enzymatique est adaptée en pratique.
Utilisez le formulaire de demande de devis sur site et indiquez les principaux symptômes, l’endroit où ils apparaissent dans la STEP, ainsi que le type de changement de production qui les déclenche généralement. Enzymesworks examinera l’application et répondra avec une recommandation orientée traitement.